In Kürze
- Gaseinschlüsse sind ein häufig auftretender Zustand bei Flüssigkeitsdurchflussprozessen, der ohne entsprechende Gegenmaßnahmen die Coriolis-Messung beeinträchtigen kann.
- Dafür sind zwei unterschiedliche Mechanismen verantwortlich: der Bläscheneffekt und der Resonatoreffekt, die Durchflussmessungen in die entgegengesetzten Richtungen beeinflussen.
- Die effektivste und wichtigste Gegenmaßnahme ist die Beseitigung von Gaseinschlüssen noch vor dem Messgerät, um so die Genauigkeit der Durchflussmessung zu gewährleisten.
- Wenn gasbezogene Störungen die Messperformance beeinträchtigen, hilft Gas Fraction Handler (GFH) bei der Stabilisierung der Messwerte und der Bereitstellung von diagnostischen Indikatoren zur Beurteilung von Zweiphasen-Durchflussbedingungen.
- Wo Gas nicht vollständig beseitigt werden kann, geht MFT (Multi-Frequency Technology) gezielt gegen den Resonatoreffekt vor.
- MFT ermöglicht auch die Messung des Gasvolumenanteils (Gas Void Fraction, GVF) und des Wasseranteils und stellt damit auch für Multiphasen-Durchflussanwendungen Coriolis-Funktionalität bereit.


Wie Coriolis-Durchflussmessgeräte Massedurchfluss messen
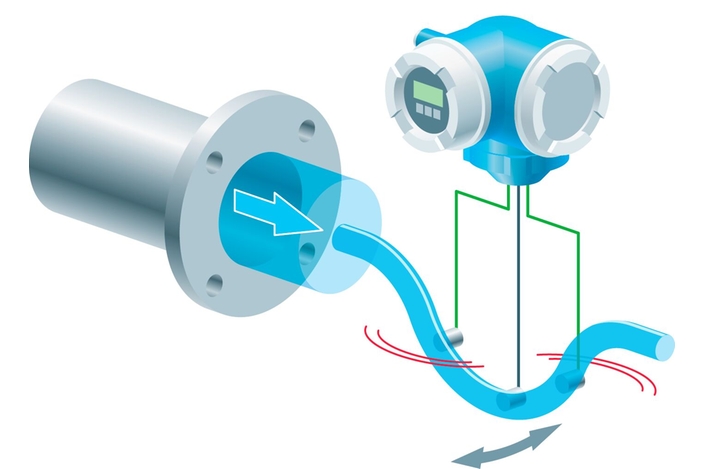
Das Funktionsprinzip eines Coriolis-Durchflussmessgeräts basiert auf einem oder mehreren oszillierenden Messrohren und der Erfassung der entsprechenden Auslenkung, die durch den Coriolis-Effekt verursacht wird, während sich Flüssigkeiten durch diese Rohre bewegen.

Innenansicht eines Coriolis-Massendurchflussmessgeräts mit Treibern, Sensoren und Messrohr.
Diese Auslenkung ist direkt proportional zum Massendurchfluss, weshalb Coriolis-Durchflussmessgeräte den tatsächlichen Massendurchfluss messen können, anstatt wie die meisten anderen Messgeräte auf den Volumenstrom angewiesen zu sein. Diese Schwingung ermöglicht außerdem die Bestimmung der Flüssigkeitsdichte, indem die Resonanzfrequenz des Rohres nachgeführt wird. Dieses direkte, grundlegende Messprinzip ist einer der Gründe dafür, dass Coriolis-Durchflussmessgeräte dort weit verbreitet sind, wo hohe Massendurchfluss- und Dichtepräzision erforderlich ist - mit Genauigkeiten von ±0,1 % oder besser unter Referenzbedingungen.

Der Einfluss von Gaseinschlüssen auf die Messwerte von Durchflussmessgeräten
Gaseinschlüsse sind kleine Mengen Gas, typischerweise in Form von Bläschen, in einem Flüssigkeitsstrom, der andernfalls erwartungsgemäß einphasig sein sollte. Dies ist ein gut erforschter und gut verstandener Zustand in der Coriolis-Messung: Wenn eine zweite Phase (z. B. Gas) in die zu messende Flüssigkeit eingeführt wird, kann das die Ablenkwirkung des Rohrs und die Resonanzfrequenz verändern. Ohne eine Anpassung im Coriolis-basierten Messprozess könnte der wahre Massemesswert der Flüssigkeit negativ beeinflusst werden.
Das Verständnis der Auswirkungen von Gaseinschlüssen auf die Messgenauigkeit und das Wissen über den Umgang mit dieser Situation beginnt mit der Erkenntnis, dass Gaseinschlüsse keinen einzelnen, vorhersagbaren Fehler verursachen. Sie können zu zwei Arten von Fehlermechanismen führen: zum Bläscheneffekt und zum Resonatoreffekt (Komprimierbarkeit).
Der Bläscheneffekt: freie Bläschen führen zu niedrigeren Messwerten
Der Bläscheneffekt tritt auf, wenn die Gasbläschen groß genug sind – oder wenn die umgebende Flüssigkeit nicht viskos genug ist, damit sich die Bläschen unabhängig von der Bewegung der Flüssigkeit verhalten, anstatt sich mit ihr zu bewegen. Diese werden als freie Bläschen bezeichnet.
Da die Dichte des Gases deutlich geringer als die der Flüssigkeit ist, in der das Gas transportiert wird, neigen diese freien Bläschen dazu, während der Schwingung relativ zur Rohrwand zu verrutschen, statt ihr exakt zu folgen. Das verringert die vom Rohr erfasste effektive Trägheit, wodurch das Messgerät zu niedrige Werte für den Massedurchfluss und die Dichte angibt. Dagegen neigen suspendierte Bläschen, bei denen es sich um kleinere Bläschen oder Bläschen handelt, die sich in zähflüssigeren Flüssigkeiten befinden, dazu, der Bewegung der Flüssigkeit viel genauer zu folgen und keinen signifikanten Bläscheneffekt zu erzeugen.
Diese Unterscheidung ist wichtig, da suspendierte Bläschen und nicht freie Bläschen das zweite, schwierigere Problem verursachen: den Resonatoreffekt.
Der Resonatoreffekt: suspendierte Bläschen führen zu höheren Messwerten
Der Resonatoreffekt tritt auf, wenn kleine, stark suspendierte Bläschen die Schallgeschwindigkeit im Flüssigkeitsgemisch deutlich verringern. Dazu bedarf es auch keiner großen Menge von Gaseinschlüssen; ein kleiner Anteil von winzigen gebundenen Bläschen reicht aus, um einen starken Abfall der Schallgeschwindigkeit in einem Flüssigkeitsgemisch auszulösen.
Dies ist bedeutend, weil der Resonatoreffekt nicht nur auf eine der Messungen wirkt, sondern sowohl in die Massendurchfluss- als auch in die Dichtemessung Fehler einführt. Anders als freie Bläschen folgen suspendierte Bläschen weitgehend der Flüssigkeitsbewegung und reduzieren daher nicht in erster Linie die vom Messgerät erfasste effektive Trägheit. Stattdessen verringern sie die Schallgeschwindigkeit im Flüssigkeitsgemisch und verschieben so die akustische Resonanz des Gemisches näher zur mechanischen Ansteuerfrequenz des Messrohrs. Diese Aktivität verfälscht das Schwingungsverhalten des Rohrs und kann dazu führen, dass das Messgerät zu hohe Werte sowohl für den Massendurchfluss als auch für die Dichte angibt.

Abhängigkeit der Schallgeschwindigkeit vom Gasvolumenanteil und vom Druck: Die Schallgeschwindigkeit fällt schon bei geringen Mengen an Gaseinschlüssen rapide ab.
Da sich suspendierte Bläschen mit konventionellen Abscheideeinrichtungen wesentlich schwerer von der Flüssigkeit trennen lassen als freie Bläschen, ist der Resonatoreffekt in der Praxis häufig das dominierende und beständigere Problem. Bei Messgeräten mit größeren Rohrdurchmessern ist er stärker ausgeprägt, da ein größerer Durchmesser die akustische Resonanzfrequenz des Rohr-Flüssigkeits-Systems senkt. Dadurch verringert sich der Abstand zwischen der Resonanzfrequenz der Flüssigkeit und der Ansteuerfrequenz des Messrohrs, wodurch die gegenseitige Beeinflussung ohne Kompensation zunimmt.
Bei Prozessen, bei denen freie und suspendierte Bläschen gleichzeitig vorliegen, können sich die beiden Effekte in einigen Momenten teilweise ausgleichen und in anderen Momenten summieren. Das hängt von der tatsächlichen Verteilung der Bläschengröße zu den jeweiligen Zeitpunkten ab. Das ist der Grund, wieso Fehler durch Gaseinschlüsse im Feld häufig inkonsistent erscheinen, was ihre Behebung spürbar erschwert.
Wie Gaseinschlüsse entstehen
Gaseinschlüsse können auf verschiedene Wege in einen Prozess gelangen. Die Identifizierung der Quelle ist der erste Schritt für die Behebung dieses Problems.
Eine häufige Ursache ist das Ausgasen. Dabei tritt gelöstes Gas aus der Lösung aus, wenn sie sich von einem Hochdruckabschnitt zu einem Niederdruckabschnitt eines Prozesses bewegt. Bei zu geringen Flüssigkeitsständen in den vorgeschalteten Tanks kann Gas in die Saugleitung eingesaugt werden. Die Kombination aus ungenügendem Gegendruck und niedrigem Flüssigkeitsstand in Tanks ist die häufigste Quelle für Gaseinschlüsse.
Einige Flüssigkeiten haben bedingt durch ihre physikalischen Eigenschaften eine höhere Anfälligkeit gegenüber Gaseinschlüssen. Hochviskose Flüssigkeiten wie Schweröle neigen dazu, Bläschen zurückzuhalten, anstatt deren Abscheidung und Entweichen zu ermöglichen. Bestimmte Produkte, wie z. B. Milchfluide, enthalten von Natur aus Mikrobläschen bedingt durch ihre Zusammensetzung oder ihre Verarbeitung.
Wichtig ist hierbei die Unterscheidung, dass freie Bläschen, die beispielsweise durch turbulente Vermischung oder Belüftung erzeugt werden, sich bei den richtigen Bedingungen relativ einfach von der Flüssigkeit trennen. Gebundene Bläschen, die durch Ausgasungen entstehen oder durch die Viskosität einer Flüssigkeit festgehalten werden, tun dies jedoch nicht. Diese Unterscheidung bestimmt, was realistischerweise allein durch die Prozessauslegung erreicht werden kann und was eine andere Herangehensweise erfordert.
Gasentfernung an der Quelle: die wirkungsvollste Methode
Die Entfernung von Gaseinschlüssen noch vor dem Erreichen des Messgeräts ist die wirkungsvollste Methode. Das sollte bei jedem Prozess die erste Überlegung sein. Das gilt insbesondere dann, wenn Gaseinschlüsse ein bekanntes oder vermutetes Problem sind, da diese Fehler durch die standardmäßige Kalibrierung von Coriolis-Durchflussmessgeräten nicht korrigiert werden können. Der Bläscheneffekt und der Resonatoreffekt produzieren inkonsistente, widersprüchliche Offsets anstelle einer stabilen Abweichung. Es entsteht also kein starrer Fehler, der per Kalibrierung beseitigt werden kann.
Die freien Bläschen an der Quelle können mit einigen praxisbewährten Maßnahmen reduziert oder eliminiert werden:
- Aufrechterhaltung eines ausreichend hohen Gegendrucks und Minimierung von Druckverlusten zwischen dem Prozess und dem Zulauf des Messgeräts, um Ausgasen zu unterdrücken und gelöstes Gas in der Lösung zu halten
- Installation von Gasabscheidern oder Absetztanks vor dem Messgerät, um größeren Bläschen Zeit und Raum zu geben, sich vor der Messung von der Flüssigkeit zu trennen
- Sicherstellung von ausreichenden Flüssigkeitsständen in vorgelagerten Tanks, um ein Ansaugen von Luft oder Gas durch die Pumpe zu verhindern
- Vermeidung einer Befüllung von Tanks von oben mit frei fallenden Tropfen, stattdessen Befüllung von unten
- Erhöhung der Durchflussgeschwindigkeit oder Verstärkung der Turbulenzen, sofern machbar, um größere freie Bläschen in kleinere, besser handhabbare Größen aufbrechen
- Installation von Messgeräten in vertikaler Position mit nach oben strömender Flüssigkeit (Flag Installation), damit vorübergehend vorhandenes freies Gas vollständig aus dem Messgerät austreten kann
- Verwendung des Coriolis-Messgeräts mit der kleinstmöglichen Nennweite, um die Strömungsgeschwindigkeit in den Messrohren zu erhöhen und eine bessere Vermischung zu erzielen
Bei vielen Anwendungen ist die Optimierung der Prozess- und Rohrauslegung eine wirksame Maßnahme, um zu verhindern, dass Gaseinschlüsse die Messung beeinträchtigen. Bei anderen Anwendungen lässt sich aber nicht vermeiden, dass einige Mengen Gas im System verbleiben.
Was tun, wenn Gas nicht entfernt werden kann?
Bei einigen Anwendungen ist ein gewisses Maß an Gaseinschlüssen tatsächlich unvermeidbar. In diesen Fällen sind kontinuierliche diagnostische Informationen über das Vorhandensein von Gas und die Zweiphasenströmung bereits für sich genommen wertvoll, da sie fundierte Betriebsentscheidungen unterstützen und letztlich zur Sicherung der Produktqualität beitragen. Proline Promass Coriolis-Durchflussmessgeräte von Endress+Hauser bieten diese Informationen mit der Funktion Gas Fraction Handler (GFH).
Die Funktion Gas Fraction Handler (GFH) passt die Signalverarbeitung an die tatsächlichen Prozessbedingungen an, um die Messstabilität bei Vorhandensein von Gaseinschlüssen zu verbessern. Im Gegensatz zu statischen Filtern passt GFH die Dämpfung des Ausgangssignals entsprechend dem Schweregrad der erkannten Störung an. Im stabilen Einphasenbetrieb greift GFH nicht ein, wodurch das Signal schnell und dynamisch gehalten wird. Wenn eine zweite Phase, wie z. B. Gaseinschlüsse, erkannt wird, wird eine gezielte Glättung angewandt, um Messwerte zu stabilisieren und die Wiederholpräzision zu verbessern, ohne dass dafür ein Bedienereingriff erforderlich ist.
Neben der Messstabilität hilft GFH auch zu verstehen, was genau im Prozess passiert. Mit zwei dedizierten Diagnoseindizes werden wechselnde Prozessbedingungen ausgewertet. Basierend darauf können Schlussfolgerungen abgeleitet werden, ob instabile Messungen auf Gasbläschen, Medium-Inhomogenität oder gebundenen Mikrobläschen zurückzuführen sind:
- Der Index für die Medium-Inhomogenität (MI-MI) überwacht den Gesamtgrad der Medium-Inhomogenität im Hinblick auf freie Gasbläschen. Ein Wert von 0 gibt einen perfekten Einphasen-Durchfluss an, während ein Wert von 10 oder höher auf einen hohen Gasanteil und Prozessbedingungen ähnlich wie 10% Gasvolumenanteil (GVF) hindeutet. Der Index liefert eine relative, reproduzierbare Kennzahl für gasbedingte Störungen, die den Bedienern hilft, die Prozessbedingungen zu verstehen und das Ausmaß von Gaseinschlüssen langfristig nachzuverfolgen.
- Der Index für gebundene Blasen (MI-SB) liefert zusätzliche Diagnoseeinblicke in die relative Menge gebundener Mikrobläschen im Medium, die von Natur aus zu gut in die Flüssigkeit integriert sind. In einer viskosen Flüssigkeit wären sie in einem Absetztank oder Gasabscheider nur schwer abzutrennen. Zudem sind sie zu klein, um durch eine erhöhte Verwirbelung aufgebrochen zu werden, wie es bei freien Bläschen möglich ist.
Obwohl keiner dieser Indizes eine direkte Messung des Gasvolumenanteils liefert, unterstützen beide die schnellere Ursachenanalyse, die zuverlässigere Trendüberwachung und fundiertere Prozessentscheidungen durch eine qualitative und relative Bewertung der gasbezogenen Effekte.
GFH hilft, Messwerte zu stabilisieren und gasbezogene Störungen zu identifizieren. Signalstabilisierung und -diagnose korrigieren jedoch nicht die Messabweichung an sich. Dafür benötigt das Durchflussmessgerät zusätzliche Messdaten, die von MFT (Multi-Frequency Technology) bereitgestellt werden.
Ausgleichen des Resonatoreffekts durch MFT
Bei Prozessen mit ausgasenden, hochviskosen Flüssigkeiten oder Produkten, die von Natur aus Mikrobläschen enthalten, können suspendierte Mikrobläschen auch nach der Gasabscheidung im Prozess verbleiben. In diesen Fällen bietet MFT eine gezielte Möglichkeit, den Resonatoreffekt auszugleichen, der der hartnäckigste der beiden oben beschriebenen Fehlermechanismen ist.
Um zu verstehen, warum dieser Ausgleich eine andere Herangehensweise an die Messung erforderlich macht, sollte man sich Klarheit darüber verschaffen, warum herkömmliche Coriolis-Messgeräte hierfür nicht geeignet sind. Ein herkömmliches Messgerät schwingt bei einer einzigen Frequenz, der ersten Eigenform des Messrohrs.
Sind Gaseinschlüsse vorhanden, wird der Messwert für die scheinbare Dichte aus diesem Einzelmodus durch den Resonatoreffekt beeinflusst. Das Messgerät hat jedoch keine Möglichkeit festzustellen, in welchem Maße diese Abweichung durch die reale Flüssigkeitsdichte oder durch die akustische Resonanzfrequenz des Gas-Flüssigkeits-Gemischs verursacht wird. Mit einer Messung und zwei Unbekannten kann der Resonatoreffektfehler schlichtweg nicht berechnet werden.
MFT, verfügbar für Proline Promass Q-Durchflussmessgeräte, löst diese Problematik, indem das Messrohr gleichzeitig mit einer zweiten Frequenz angeregt wird: der dritten Eigenform des Messrohrs, deren Frequenz etwa fünf- bis sechsmal so hoch ist wie die der ersten Eigenform.

Modale Form der ersten (A) und dritten (B) Eigenform in numerischer Simulation.
Beide Formen werden vom selben Treiber angeregt und durch die Geräteelektronik verarbeitet. Da beide Formen unterschiedlich auf dasselbe eingeschlossene Gasgemisch reagieren, ergeben sich im gleichen Moment zwei unabhängige Messwerte für die scheinbare Dichte. Das Ergebnis: zwei Gleichungen, zwei Unbekannte, beide lösbar. Sobald die akustische Resonanzfrequenz des Gemischs bekannt ist, kann der Resonatoreffekt sowohl für die Dichte als auch für den Massendurchfluss in Echtzeit berechnet und ausgeglichen werden.
Neben der Korrektur des Resonatoreffekts können mit den zusätzlichen Messinformationen, die von MFT erzeugt werden, auch die Messung des Gasvolumenanteils und des Wasseranteils unterstützt werden, so wie unten in den Validierungsbeispielen angegeben.
MFT in Aktion: Beispiele aus der Lebensmittel- und Getränkeproduktion
Unbeabsichtigtes Gas
In der Lebensmittel- und Getränkeindustrie besteht eine Herausforderung darin, dass die Tankwagen zu Beginn der Milchabholung nur teilweise gefüllt sind. Das führt dazu, dass die Milch während der Fahrt kontinuierlich aufgewühlt wird, wodurch Luft in das Produkt gelangt. Bei Auslieferung und sogar nach der Luftabscheidung wird die Messung durch kleine Mengen Restluft beeinträchtigt. Die kleinen prozentualen Messfehler bei der Massendurchflussmessung, die durch diese Lufteinschlüsse verursacht werden, summieren sich innerhalb eines Jahres zu erheblichen finanziellen Diskrepanzen, insbesondere bei Großbetrieben wie der deutschen Meierei Barmstedt eG. MFT reduziert diese Messabweichung bei der Anlieferung auf nahezu null und ermöglicht dadurch eine genauere Abrechnung mit den Milcherzeugern sowie eine zuverlässigere Vollkostenkalkulation für die Produkte.
Beabsichtigtes Gas
Bei einigen Anwendungen in der Lebensmittel- und Getränkeindustrie ist Gas eine absichtliche und qualitätskritische Zutat. Die Herausforderung besteht hier nicht darin, das Gas zu entfernen, sondern trotz des Gases genau zu messen. Herkömmliche Coriolis-Messgeräte haben Mühe, diese Aufgabe präzise zu erledigen, da der Resonatoreffekt sowohl die Dichte- als auch die Massendurchflussmesswerte verzerrt. Das ist insbesondere dann der Fall, wenn der Gasanteil über die verschiedenen Prozessbedingungen hinweg stark variiert.
Ein Zuckergusshersteller wurde direkt mit diesem Problem konfrontiert: ein herkömmliches Coriolis-Durchflussmessgerät, das für diese Anwendung installiert wurde, lieferte korrekte Dichtemesswerte, produzierte jedoch überhaupt keine Durchflussanzeige. Lufteinschlüsse bei den Prozessbedingungen machten die Massendurchflussmessung unbrauchbar. Prüfungen mit dem Promass Q mit vielen verschiedenen Drücken und Mischerdrehzahlen haben gezeigt, dass der Luftgehalt im Zuckerguss stark schwankte – von unter 1 % bei hohen Drücken und hohen Drehzahlen bis zu fast 15 %, wenn sich der Prozess im Ruhezustand befand. Aufgrund dieses dynamischen Bereichs ist ein fester Korrekturfaktor wirkungslos. Aber genau das ist exakt die Bedingung, für die MFT entwickelt wurde. Durch die kontinuierliche Auswertung der eingeschlossenen Luft – also nicht unter Bezugnahme auf eine Fixkorrektur – lieferte Promass Q zuverlässige Massendurchfluss- und Dichtemesswerte über den gesamten Bereich der Prozessbedingungen.
Ein Kaffee- und Teehersteller stellte den direktesten Genauigkeitsvergleich an. Er führte eine Messung eines hochviskosen Kaffeextrakts bei −3 °C und Viskositäten von 839 bis 2505 cP, je nach Konzentration, durch. Ein parallel installiertes konventionelles Messgerät zeigte eine Dichte von 1.170 kg/m³ an, während der Laborreferenzwert 1.100 kg/m³ betrug. Dies entsprach einer Messabweichung von 6 %, die der Hersteller manuell mithilfe eines Korrekturfaktors ausglich. Promass Q zeigt 1.104 kg/m3 bei gleichen Bedingungen: Der Fehler betrug 0,4 %. Die Verbesserung wurde nicht durch eine Modifikation des Prozesses erreicht, sondern durch die Kompensation des Resonatoreffekts, für die das konventionelle Messgerät nicht ausgelegt ist.
Nachweis aus unabhängiger Prüfung: von 2 % Fehler zu 0,3 %
MFT wurde unter realistischen Feldbedingungen in zwei unabhängigen Labors validiert.
In der Anlage von Schlumberger in Porsgrunn, Norwegen, wurde das Promass Q mit MFT in stickstoffgesättigtem Salzwasser unter geregelten Ausgasbedingungen geprüft.
Mit einem Coriolis-Referenzmessgerät wurde die Flüssigkeit bei hohem Druck gemessen und blieb dabei einphasig. Gleichzeitig wurde ein Testmessgerät im Niederdruckbereich installiert, wo durch das Ausgasen ein homogener Strömungszustand mit Mikrobläschen erzeugt wurde.

Setup für das Ausgasen und entsprechende Schemata bei Schlumberger für Promass Q mit MFT, dargestellt als Prüfling.
Die Prüfbedingungen umfassten Durchflussraten von 7.000 bis 18.000 kg/h bei 50 °C, wobei der Gasvolumenanteil einen Wert von ca. 3 % erreichte.
Ohne MFT beliefen sich die Durchflussmessabweichungen unter diesen Bedingungen auf bis zu 2 %. Mit MFT wurde der Fehler über die gesamten Prüfbedingungen hinweg auf ca. 0,3% reduziert, ohne dass der Prozess selbst verändert wurde.

Messgenauigkeit in Abhängigkeit vom Gasvolumenanteil, mit und ohne MFT.
In einem anderen Labor, DNV GL, wurde in einer zweiten Prüfung untersucht, inwieweit MFT den Wasseranteil (also den Anteil von Wasser in einem Öl-Wasser-Gemisch) bei Vorhandensein von Gaseinschlüssen präzise messen kann. Die Ergebnisse bestätigten die Genauigkeit der Messergebnisse für den Wasseranteil bei Öl-Wasser-Gas-Bedingungen, unter unabhängig verifizierten Bedingungen.

Wasseranteil-Messungen durch MFT korrigiert mit Gasvolumenanteil, im Vergleich zu Referenzwerten.
Diese Ergebnisse spiegeln zwar spezifische realistische Prüfbedingungen wider, es lässt sich aber keine universelle Performance-Garantie daraus ableiten. Sie bieten jedoch eine praxisbezogene Grundlage für die Bewertung, ob MFT für einen bestimmten Prozess relevant ist. Dies gilt insbesondere dann, wenn Ausgasungen oder gebundene Mikrobläschen eine bekannte Herausforderung sind.
Wichtige Erkenntnisse
- Coriolis bleibt zwar die genaueste verfügbare Massendurchflussmesstechnik, Gaseinschlüsse sind jedoch ein bekannter und gut erforschter Zustand, der die Durchflussmessung unter bestimmten Umständen beeinflusst.
- Da zwei gegenläufige Mechanismen (d. h. der Bläscheneffekt und der Resonatoreffekt) Coriolis-basierte Messungen beeinträchtigen können, können Gaseinschlussfehler inkonsistent und damit schwerer zu korrigieren sein.
- Die Beseitigung von Gaseinschlüssen auf Prozessebene ist die effektivste Gegenmaßnahme und sollte die erste Überlegung bei jeder betroffenen Anwendung sein.
- Wenn Gas nicht vollständig entfernt werden kann, gezielt vorhanden ist oder sein Vorhandensein nicht bekannt ist, liefert GFH stabilisierte Messwerte und Diagnoseinformationen, während MFT gezielt den Resonatoreffekt kompensiert. MFT ist damit eine spezifische Lösung und keine universelle Abhilfemaßnahme.